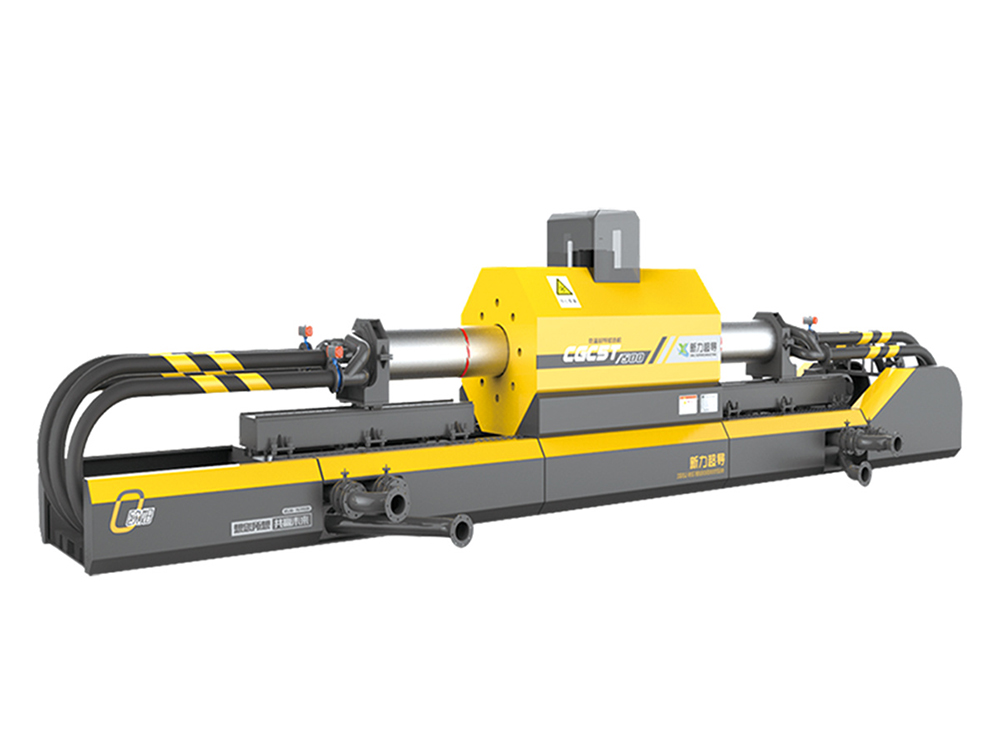
ENKELDRIVEN HÖGTRYCKSSLIPVALS

Tillämpningsområde
Enhjulsdriven högtrycksslipvals är speciellt utformad för att förmala cementklinker, mineralslagg, stålklinker och så vidare till små granuler, för att ultrakrossa metalliska mineraler (järnmalm, manganmalm, kopparmalm, bly-zinkmalm, vanadinmalm och andra) och för att mala icke-metalliska mineraler (kolgångar,
fältspat, nefelin, dolomit, kalksten, kvarts, etc.) till pulver.
Struktur och arbetsprincip
◆Arbetsprincipdiagram
Den endrivna högtrycksslipvalsen använder
Malningsprincipen för extrudering av materialaggregat.
Den ena är en stationär rulle och den andra är en rörlig rulle.
De två rullarna roterar motsatt med samma hastighet.
Materialen kommer in genom den övre inmatningsöppningen,
och slipas på grund av extrudering med högt tryck i gapet mellan de två valsarna och släpps ut från botten.
◆Drivdel
Endast en motordrift behövs,
Kraften överförs från den stationära rullen till den rörliga rullen genom kugghjulssystemet,
så att de två rullarna är helt synkroniserade utan glidfriktion.
Allt arbete används för materialextrudering,
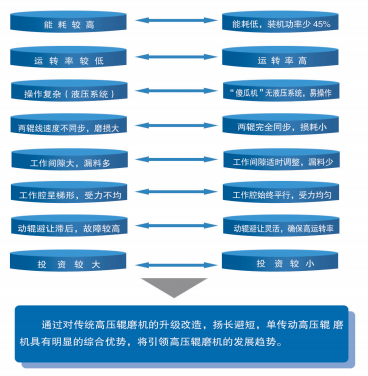
och energiutnyttjandegraden är hög, vilket sparar 45 % el jämfört med konventionell högtrycksslipvals.
◆Tryckappliceringssystem
Det kombinerade fjädermekaniska tryckappliceringssystemet gör att den rörliga rullen undviks flexibelt.
När främmande material från järn kommer in,
Fjädertryckssystemet återställs direkt och reagerar i tid, vilket säkerställer att driftshastigheten är så hög som 95 %;
Medan den traditionella högtrycksslipvalsen undviker tryck, måste hydrauloljan släppas ut genom rörledningen för tryckavlastning.
Åtgärden är fördröjd, vilket kan orsaka skador på valsytan eller fel på hydraulsystemet.
◆Valsyta
Valsytan är svetsad med ett slitstarkt legeringssvetsmaterial, och hårdheten kan nå HRC58-65; trycket justeras automatiskt med materialet,
vilket inte bara uppnår syftet med slipning, utan också skyddar valsytan;
Den rörliga valsen och den stationära valsen arbetar synkront utan glidfriktion.
Därför är valsytans livslängd mycket högre än för en konventionell högtrycksslipvals.
Huvudsakliga tekniska funktioner
◆ Hög arbetseffektivitet. Jämfört med traditionell krossutrustning ökar bearbetningskapaciteten med 40–50 %.
Bearbetningskapaciteten för PGM1040 kan uppgå till cirka 50–100 t/h, med en effekt på endast 90 kW.
◆ Låg energiförbrukning. Enligt körningsmetoden med en enda rulle behöver den bara en motor för att driva.
Energiförbrukningen är mycket låg. Jämfört med den traditionella dubbeldrivna HPGR-motorn kan den minska energiförbrukningen med 20–30 %.
◆ Bra slitstark kvalitet. Med endast en motordrift är synkroniseringsprestandan för de två valsarna mycket bra.
Med slitstarka svetsade ytor har rullarna god slitstyrka och är lätta att underhålla.
◆ Hög driftshastighet: ≥ 95 %. Med vetenskaplig design kan utrustningen trycksättas med hjälp av högtrycksfjädergruppen.
Arbetstrycket kan justeras automatiskt enligt fjädergruppens kompression. Det finns inget fel som kan uppstå.
◆ Hög automatisering och enkel justering. Utan hydraulsystemet är det låg felfrekvens
◆ Valsytan är svetsad med ett slitstarkt legeringssvetsmaterial med hög hårdhet och god slitstyrka;
Trycket mot fjädern kommer från materialets reaktionskraft, och trycket är alltid balanserat,
vilket inte bara uppnår syftet att krossa,
utan skyddar även valsytan; den rörliga valsen och den stationära valsen är i ingrepp och drivs av kugghjulssystemet,
och hastigheten är helt synkroniserad, vilket undviker glidfriktion mellan materialet och valsytan.
Därför är livslängden mycket högre än för dubbeldrivna HPGR-motorer.
◆ Kompakt struktur och liten golvyta.
Tekniska parametrar
| Modell | Rulldiametermm | Rullabredd mm | Max. matningsstorlek(Cement, stålslagg, malmslagg) mm | Optimal matningstorlek(metalliskmineral,icke-metalliskmineral) mm | mmUtmatningsstorlek(or)cement)mm | BearbetningskapacitetT/h | Motoreffekt kW | Konturmått(or)L×B×H)mm |
| PGM0850 | φ800 | 500 | 50 | 30 | Klassificering,<4 | 30~40 | 37 | 2760×2465×1362 |
| PGM1040 | φ1000 | 400 | 50 | 30 | Klassificering,<4 | 50~80 | 90 | 4685×4300×2020 |
| PGM1060 | φ1000 | 600 | 50 | 30 | Klassificering,<4 | 70~110 | 110 | 4685×4300×2020 |
| PGM1065 | φ1000 | 650 | 50 | 30 | klassificering,<4 | 100~160 | 200 | 5560×4500×2200 |
| PGM1250 | φ1200 | 500 | 50 | 30 | Klassificering,<4 | 120~180 | 250 | 6485×4700×2485 |
| PGM1465 | φ1400 | 650 | 50 | 30 | Klassificering,<4 | 240~320 | 630 | 9200×6320×3600 |
| PGM1610 | φ1600 | 1000 | 50 | 30 | Klassificering,<4 | 500~650 | 1250 | 10800×8100×4400 |
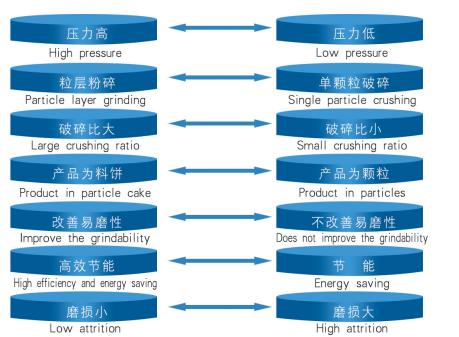
JÄMFÖRELSE MELLAN ENKELDRIVS-HPGR OCH KONVENTIONELL HPGR
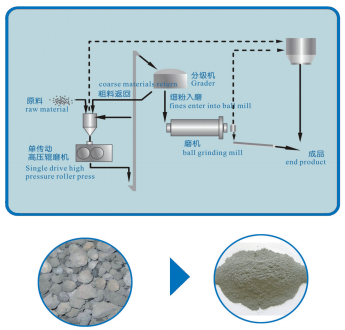
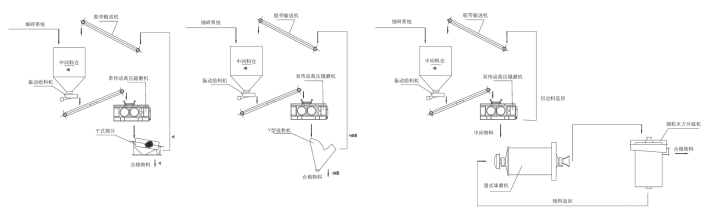
FLÖDESSCHEMA FÖR FÖRSMALNINGSPROCESSEN FÖR ENKELDRIVEN HPGR
Förmalning av cement, malmslagg och stålslagg. ”Mer krossning och mindre malning, ersätt malning med krossning”, det vill säga förmalning, har blivit den vanligaste tekniken för rörverksproduktionsprocesser för att öka produktionen och minska energiförbrukningen. Som den mest avancerade energibesparande utrustningen för förmalning kan enkeldriven HPGR krossa materialen till -4 mm eller -0,5 mm, varav 0,08 mm står för mer än 30 %. Kapaciteten hos den använda kulkvarnen kan ökas med 50~100 %, och systemets malningsenergiförbrukning kan minskas med 15~30 %.
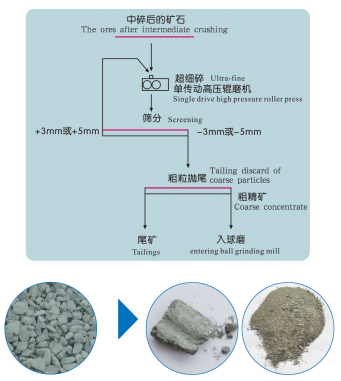
FLÖDESSCHEMA FÖR ULTRAFIN KROSSNING AV METALLISKT MINERAL MED ENKELDRIVNINGS-HPGR
Ultrafin krossning av metalliska mineraler
När mineralerna passerar genom mellanrummet mellan de två valsarna krossas de till fina partiklar på -5 mm eller -3 mm och en stor mängd pulver med hjälp av högt tryck. På grund av den svaga bindningskraften i gränssnittet mellan det användbara mineralet och gångarten kan utmattningsbrott eller mikrosprickor och inre spänningar lätt uppstå. En del av gränssnittet kommer att separeras helt.
På grund av den höga halten av fint pulver som släpps ut från HPGR och det faktum att mineralerna krossas längs dissociationsytan, jämfört med konventionell krossning, minskas andelen sammanväxning i de krossade produkterna, och avfallshanteringseffekten är god.
Både grovkoncentratkvaliteten och avfallsutbytet förbättras avsevärt.
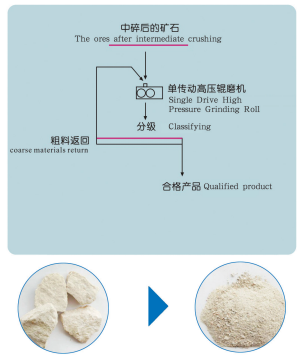
FLÖDESSCHEMA FÖR APPLICERINGSPROCESSEN FÖR ICKE-METALLISKA MINERALER MED ENKEL DRIVNING HPGR
Malning av icke-metalliska mineraler
Jämfört med traditionell malningsutrustning har endriven HPGR fördelarna med stor kapacitet per maskin, låg energiförbrukning, mindre slitage och mindre järnföroreningar; produktens finhet kan kontrolleras från 20 mesh till 120 mesh, vilket kan ersätta kulkvarn och skapa en ny malningsprocess.
HPGM-SERIEN HÖGTRYCKSSLIPVALS
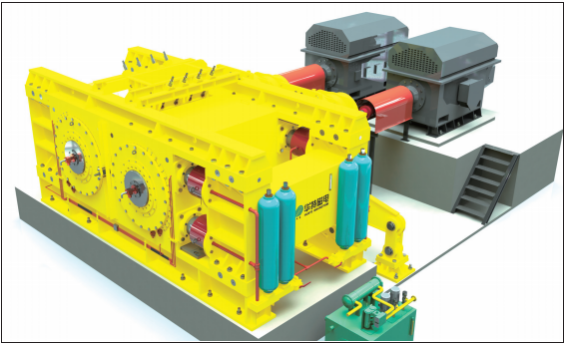
Arbetsprincip
HPGM-serien högtrycksslipvalsar är en ny typ av energibesparande sliputrustning konstruerad enligt principen om högtryckspulverisering av materiallager. Den består av två pressvalsar som roterar synkront med låg hastighet. Den ena är en stationär vals och den andra är en rörlig vals, som båda drivs av en högeffektsmotor. Materialen matas jämnt från ovansidan av de två valsarna och transporteras kontinuerligt in i valsgapet av pressvalsen. Efter att ha utsatts för ett högt tryck på 50-300 MPa matas den täta materialkakan ut från maskinen. I den utmatade materialkakan är, utöver en viss andel av de kvalificerade produkterna, den inre strukturen hos partiklarna i ickvalificerade produkter fylld med ett stort antal mikrosprickor på grund av högtrycksextrudering, så att materialets malningsförmåga förbättras avsevärt. För materialen efter extrudering, efter uppbrytning, klassificering och siktning, kan de fina materialen på mindre än 0,8 mm nå cirka 30 %, och material på mindre än 5 mm kan nå mer än 80 %. Därför kan malningsenergiförbrukningen minskas i stor utsträckning i den fortsatta malningsprocessen, så att malningsutrustningens produktionskapacitet kan utnyttjas fullt ut. Generellt sett kan kulkvarnssystemets kapacitet ökas med 20–50 %, och den totala energiförbrukningen kan minskas med 30–50 % eller mer.
Användningsområden
Det finns många typer av metallmalm i Kina, men de flesta mineralsorterna har dåliga, varierande och fina egenskaper. För att lösa de återstående problemen inom de ekonomiska, tekniska och miljöskyddsaspekterna av gruvutveckling introducerar, smälter och absorberar inhemska metallgruvföretag aktivt utländsk ny och effektiv gruvproduktionsutrustning. Mot denna marknadsbakgrund är HPGR högeffektiv malningsutrustning som först undersökts och demonstrerats, och som börjar användas i inhemska metallgruvföretag. Det är också den gruvproduktionsutrustning som är mest involverad av den inhemska gruvindustrin. Man kan säga att HPGR används i stor utsträckning i inhemska metallgruvor. HPGR har använts i stor utsträckning både hemma och utomlands inom malning inom cementindustrin, granulering inom den kemiska industrin och finmalning av pellets för att öka den specifika ytan. Det används för krossning av metallmalm för att uppnå olika syften, såsom att förenkla krossningsprocessen, öka krossningen och minska malningen, förbättra systemets produktivitet, förbättra malningseffekten eller separationsindikatorerna.
Praktisk tillämpningsområde
1. Medelfin, fin och ultrafin malning av bulkmaterial.
2. Inom mineralbearbetningsindustrin kan den placeras före kulkvarnen som förmalningsutrustning eller skapa ett kombinerat malningssystem med en kulkvarn.
3. I den oxiderade pelletsindustrin kan den ersätta den vanligt förekommande fuktkvarnen.
4. I byggmaterial, eldfasta material och andra industrier har de framgångsrikt tillämpats i cementklinker, kalksten, bauxit och annan slipning.
Produktfördelar
1. Konstant tryckdesign säkerställer jämnt tryck mellan rullarna och säkerställer krossningseffekt.
2. Automatisk avvikelsekorrigering, kan snabbt justera rullgapet för att säkerställa utrustningens jämnhet.
3. Kantseparationssystemet minskar effekten av kanteffekter på krossningseffekten.
4. Med hårdmetallbultar, lång livslängd, enkelt underhåll och utbytbara.
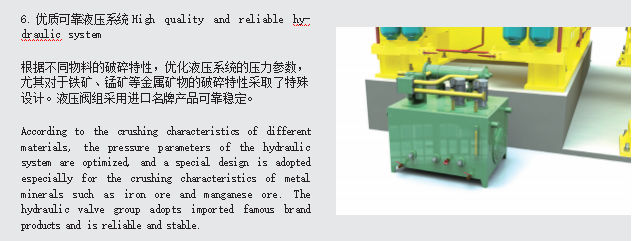
5. Ventilbanken använder importerade komponenter, och hydraulsystemet har rimlig design och god tillförlitlighet.
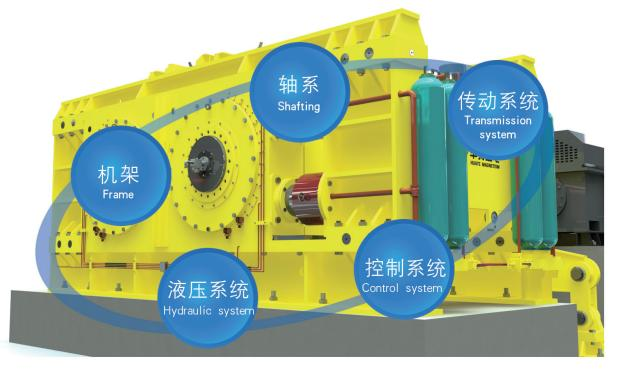
Strukturen av HPGR
| Modell | Rulldiametermm | Rullbredd mm | Genomströmningkapacitet | Foderstorlek | Maskinviktt | Installerad effekt |
| HPGM0630 | 600 | 300 | 25-40 | 10-30 | 6 | 74 |
| HPGM0850 | 800 | 500 | 50-110 | 20-35 | 25 | 150-220 |
| HPGM1050 | 1000 | 500 | 90-200 | 20-35 | 52 | 260-400 |
| HPGM1250 | 1200 | 500 | 170-300 | 20-35 | 75 | 500-640 |
| HPGM1260 | 1200 | 600 | 200-400 | 20-35 | 78 | 600-800 |
| HPGM1450 | 1400 | 500 | 200-400 | 30-40 | 168 | 600-800 |
| HPGM1480 | 1400 | 800 | 270-630 | 30-40 | 172 | 800-1260 |
| HPGM16100 | 1600 | 1000 | 470-1000 | 30-50 | 220 | 1400-2000 |
| HPGM16120 | 1600 | 1200 | 570-1120 | 30-50 | 230 | 1600-2240 |
| HPGM16140 | 1600 | 1400 | 700-1250 | 30-50 | 240 | 2000-2500 |
| HPGM18100 | 1800 | 1000 | 540-1120 | 30-60 | 225 | 1600-2240 |
| HPGM18160 | 1800 | 1600 | 840-1600 | 30-60 | 320 | 2500-3200 |
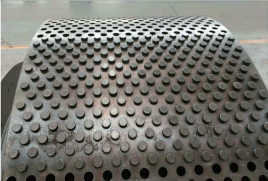
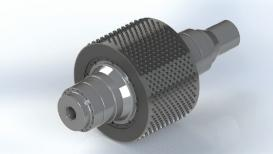
Ny typ av stud roll-yta-teknik
Den använder högkvalitativa hårdlegeringsdubbar med hög hårdhet och god slitstyrka.
Regnkonstruktionen är utformad genom datorsimulering,
och arrangemanget är rimligt, vilket kan bilda ett enhetligt materiallager mellan dubbarna, vilket effektivt skyddar dubbarna och valsytorna,
och förbättrar pressrullens livslängd. Bultarna är monterade med importerade speciallim för enkelt utbyte.
Separationsteknik för rullbussning och huvudaxel
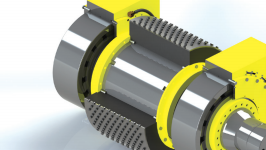
Pressvalsens huvuddel är tillverkad av högkvalitativt smidd stål, och valsbussningen är smidd av högkvalitativt legerat stål. Huvudaxeln och valsarna är tillverkade av olika material, vilket förbättrar huvudaxelns seghet och valsbussningens styvhet. Axelbussningens livslängd förbättras avsevärt. Det är bekvämt att byta ut valsbussningen.
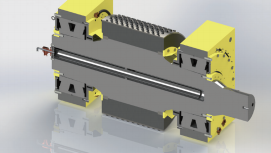
Teknik för snabb montering och demontering av lager Högkvalitativa koniska hållager används och en högtrycksoljetank är förkonstruerad. Lagret kan enkelt demonteras med en högtrycksoljepump, vilket avsevärt minskar svårigheten att byta lager och förbättrar underhållseffektiviteten.
Flera kombinerade tätningstekniker
Lagertätningen använder en mängd olika J-typ-, V-typ- och labyrinttätningar, och den kombinerade tätningstekniken säkerställer effektivt lagrets tätningseffekt.
Flöde för anrikning av järnmalm
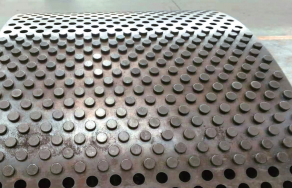
Högkvalitativ slitstark valsyta med nitar
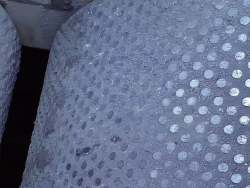
Efter att materialen har extruderats,
Ett tätt materiallager bildas på valsytan för att skydda valsytan.
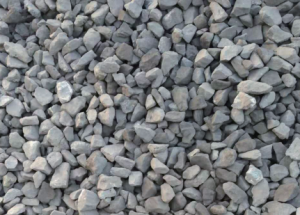
Råvara
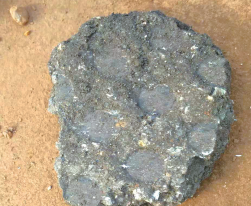
Materialkaka