
På grund av energibristen i världen har energiförbrukningen i krossningsprocessen fått allt mer uppmärksamhet. Sedan högtrycksvalskvarnen kom till stånd i slutet av 1980-talet har den huvudsakligen använts inom cementindustrin och enskilda gruvor för icke-järnmetaller. Cementindustrin har dragit nytta av denna högeffektiva utrustning som sparar energi och stålförbrukning.
Mängden krossad malm inom metallurgi och gruvdrift är betydande, och de flesta metallmalmer är hårda och svåra att mala. För närvarande är problemen med energiförbrukning, stålförbrukning och effektivitet hos kulkvarnar relativt framträdande, och mineralåtervinningsgraden påverkas också allvarligt av malningsmetoden. Högtrycksvalskvarnen används ofta inom metallurgi och gruvindustrin och är på ledande nivå i världen. Det är resultatet av den oavbrutna utforskningen och praktiken av inhemska utrustningstillverkare under senare år, och den slutliga framgången.
Tekniska egenskaper hos HUATE HPGM högtrycksvalskvarn
HUATE-MAGNET
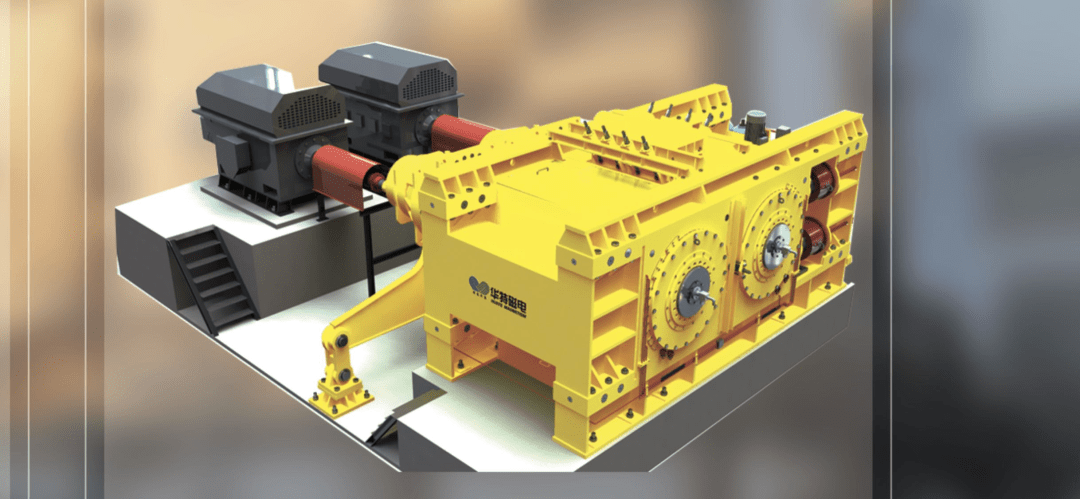
Skillnaden mellan högtrycksvalskvarn och traditionell krossutrustning
Högtrycksvalskvarnen är mycket lik i formen den traditionella dubbelvalskrossen, men det finns två väsentliga skillnader.
En är att högtrycksvalskvarnen implementerar kvasistatisk krossning, vilket sparar cirka 30 % energiförbrukning jämfört med slagkrossning;
För det andra implementerar den materiallagerkrossning för material, vilket är ömsesidig krossning mellan material och material, med hög krossningseffektivitet, och extruderingsspänningen mellan materialen kan justeras med rulltrycket. Två rullar roterar mittemot varandra, en är en fast rulle och den andra har justerbart avstånd. Trycket mellan rullarna kan generellt nå 1500 till 3000 atmosfärer, och de krossade produkterna kan nå 2 mm, vilket ger "mer krossning och mindre malning" och blir en ny typ av krossutrustning som ersätter malning med krossning. På grund av sin kraftfulla kraft pulveriserar den inte bara materialet, utan spricker även materialpartiklarnas inre struktur, vilket avsevärt förbättrar malningskapaciteten.
Högtrycksvalskvarnen består av elektrisk matningsanordning, materialblockeringsanordning, drivanordning, hydraulisk lastanordning, stödanordning, dynamiska och statiska valskomponenter etc.
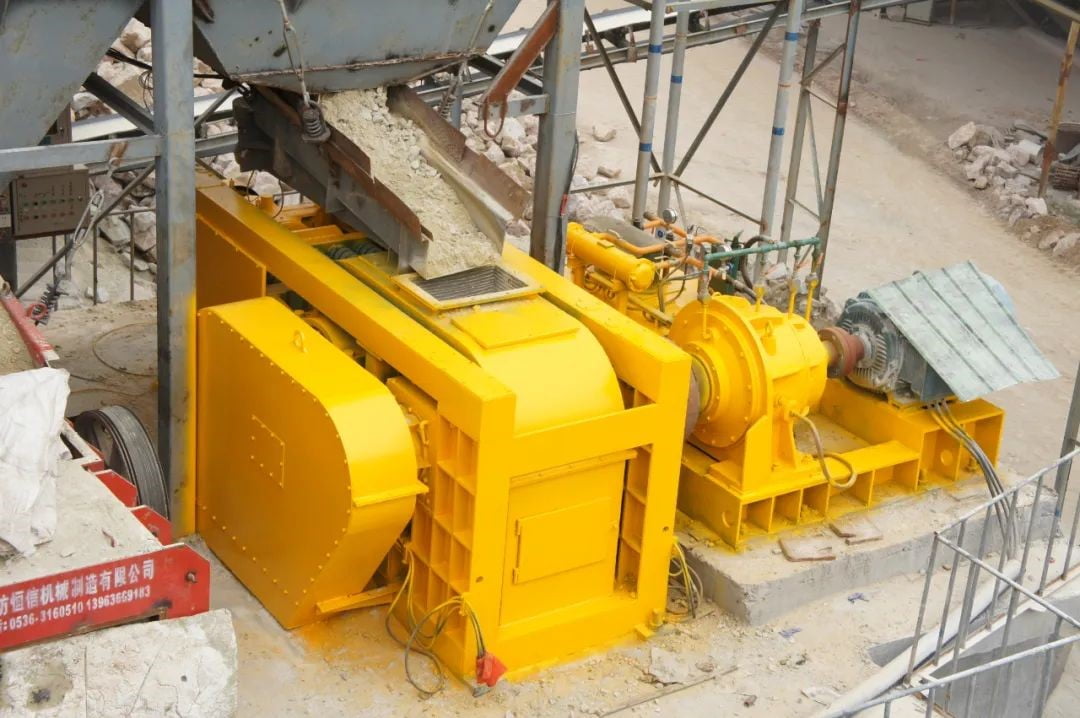
Arbetsplats för HUATE HPGM högtrycksvalskvarn
Typiskt processflöde för högtrycksvalskvarn vid anrikning
1. Grovkornigt sluten valskvarn med våt svanskastningsprocess
Vid användning av denna maskin för malmbearbetning är våtmalning av grovkornig sluten valsmalning en vanlig process. Följande figur visar det huvudsakliga processflödet:
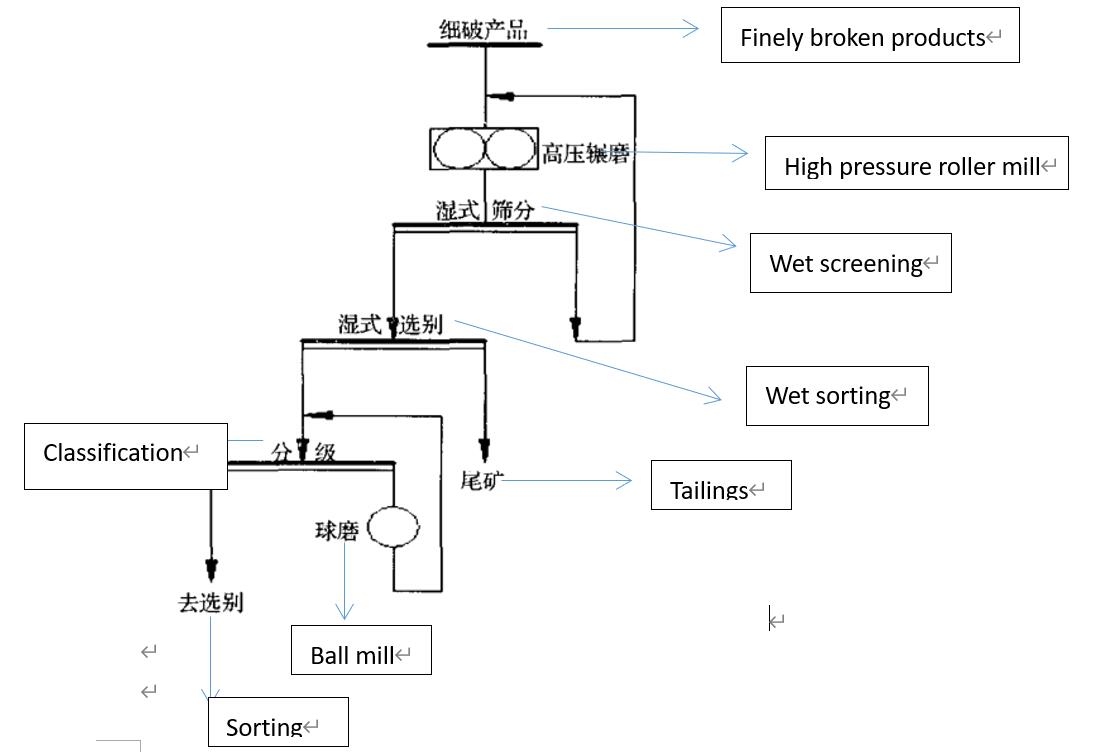
Flödesschema för grovkornigt sluten valskvarn med våtsvanskastningsprocess
I den specifika tillämpningen av denna process siktas slipkakan huvudsakligen genom en sluten krets, så att partikelstorleken hos produkten som bearbetas av högtrycksvalskvarnen alltid kan kontrolleras inom ett område som är mycket lämpligt för sortering och avfallshantering, och slutligen uppnå syftet med att förkasta avfallsröret.
1. Delvis kulmalningsprocess i sluten valskvarn
Genom ett stort antal produktionsmetoder och relaterade tester har man funnit att malmprodukterna som erhålls med högtrycksvalskvarn inte bara har en finare partikelstorlek, utan också uppnår en betydande ökning av innehållet av mineralpulver. Bland dessa kan innehållet av material inom 0,2 mm nå 30 %–40 %. Material med denna finhetsnivå kan i de flesta fall uppfylla kraven för malmsortering, så för denna typ av produkt kan sorteringsoperationen utföras direkt efter klassificering.
Samtidigt, vid användning av högtrycksvalskvarn för malmanrikning och malmkrossning, kommer det under inverkan av biverkningar att finnas en liten del malmpartiklar med för stor partikelstorlek inuti extruderingskakan. Om denna del används direkt under malnings- eller anrikningsoperationen kommer motsvarande arbetsflöde att fluktuera kraftigt, vilket kommer att medföra en viss negativ inverkan på anrikningsproduktionen.
Därför är det, i processen för anrikning av material med hjälp av mekanisk utrustning, för att undvika sådana problem nödvändigt att utföra sluten cirkulationsscreening av materialkakan efter extrudering med högtrycksvalskvarn. På detta sätt kan partikelstorleken hos produkten i kakan kontrolleras strikt för att förhindra processfluktuationer orsakade av att malm med för stor partikelstorlek kommer in i kulmalningsoperationen. Och att den kommer direkt in i urvalsprocessen. En sådan metod kan inte bara uppnå en betydande minskning av mängden malmmatning i kulmalningsprocessen, utan också effektivt undvika övermalning av finkorniga malmer, vilket i sin tur förbättrar anrikningens effektivitet och kvalitet avsevärt.
3 Andra former av typiska processflöden
Utöver de två ovanstående vanligaste processerna finns det flera vanligare typiska processer vid krossning och produktion av anrikningsmalmer med valsverk. En är kulmalning i öppen valsverkskrets i form av hantverk med full partikelstorleksklass.
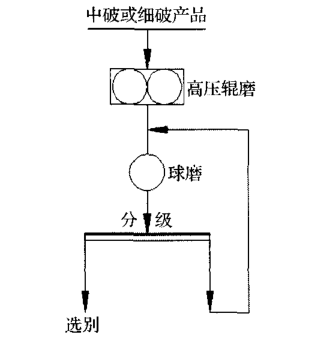
Flödesschema för öppen kretsvalskvarns kulmalningsprocess
Den andra är kulfräsningsprocessen i form av valsslipning av kantmaterialcirkulation. Följande är dess huvudsakliga processflödesschema: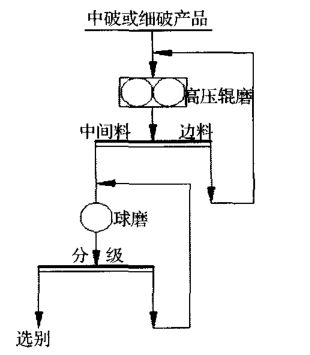
Flödesschema för kulfräsningsprocessen i form av valsslipningskantmaterialcirkulation
Användningsexempel för HUATE HPGM högtrycksvalskvarn
HUATE-MAGNET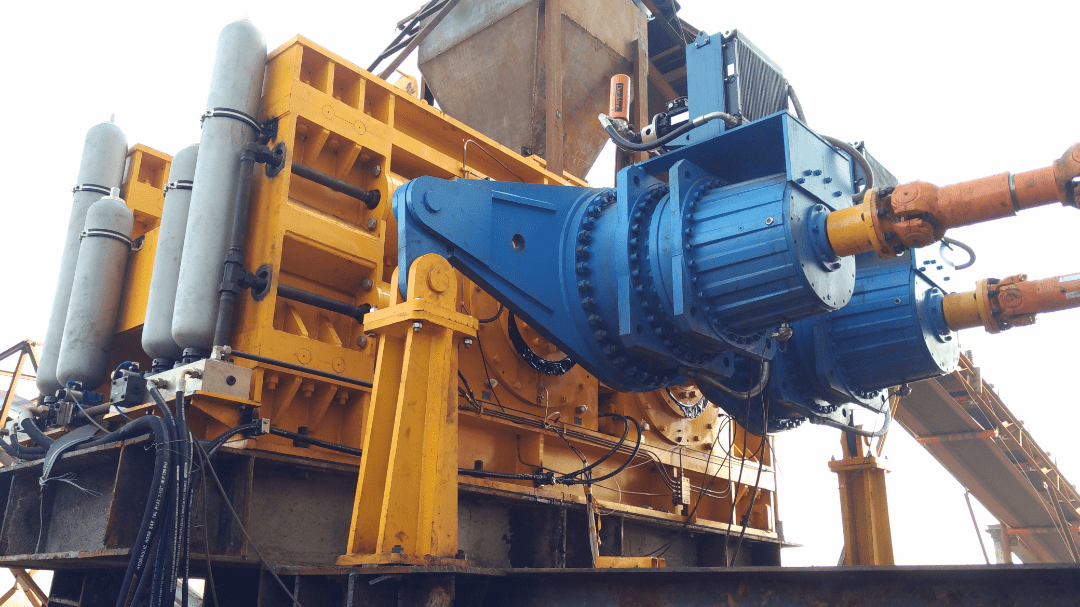
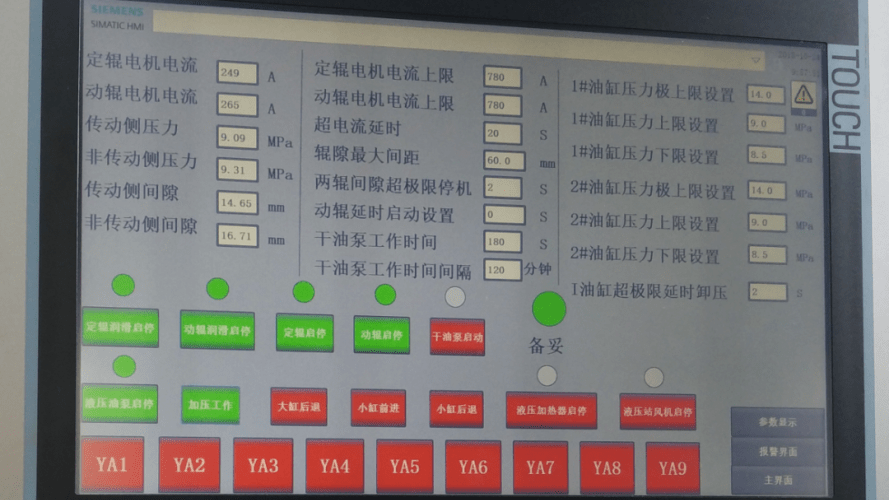
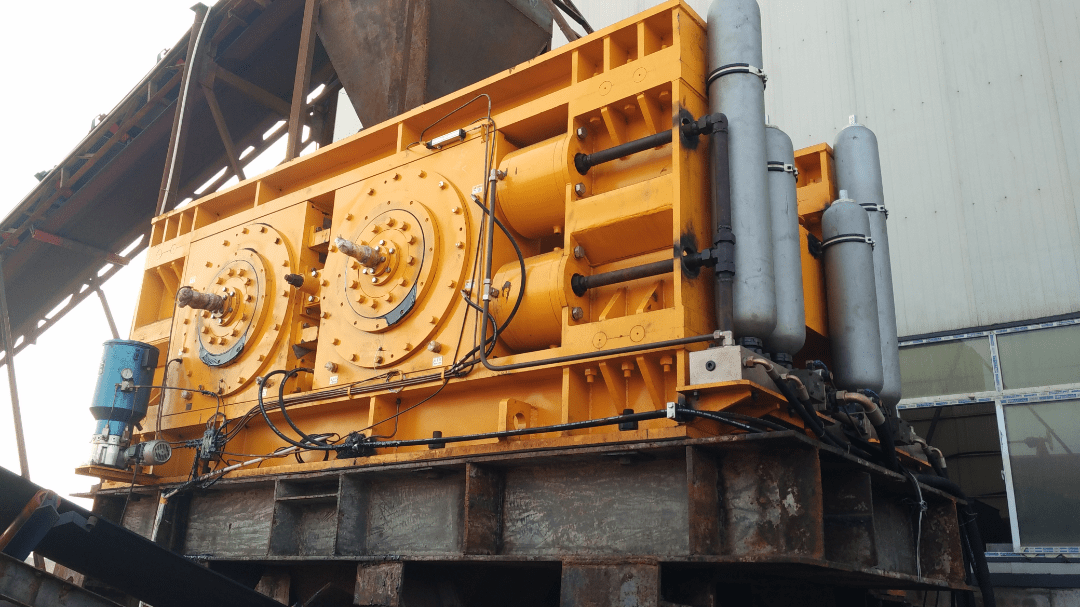
HPGM1480 högtrycksvalskvarn används i ett stort anrikningsverk i norra Kina
Publiceringstid: 11 juli 2022