HPGR högtrycksmalningskvarn

Ansökan
Enhjulsdrivna högtrycksslipvalsar är speciellt utformade för att förmala cementklinker, mineralslagg, stålklinker och så vidare till små granuler, för att ultrakrossa metalliska mineraler (järnmalm, manganmalm, kopparmalm, bly-zinkmalm, vanadinmalm med flera) och för att mala icke-metalliska mineraler (kolgångart, fältspat, nefelin, dolomit, kalksten, kvarts etc.) till pulver.
Struktur och arbetsprincip
Arbetsprincipdiagram
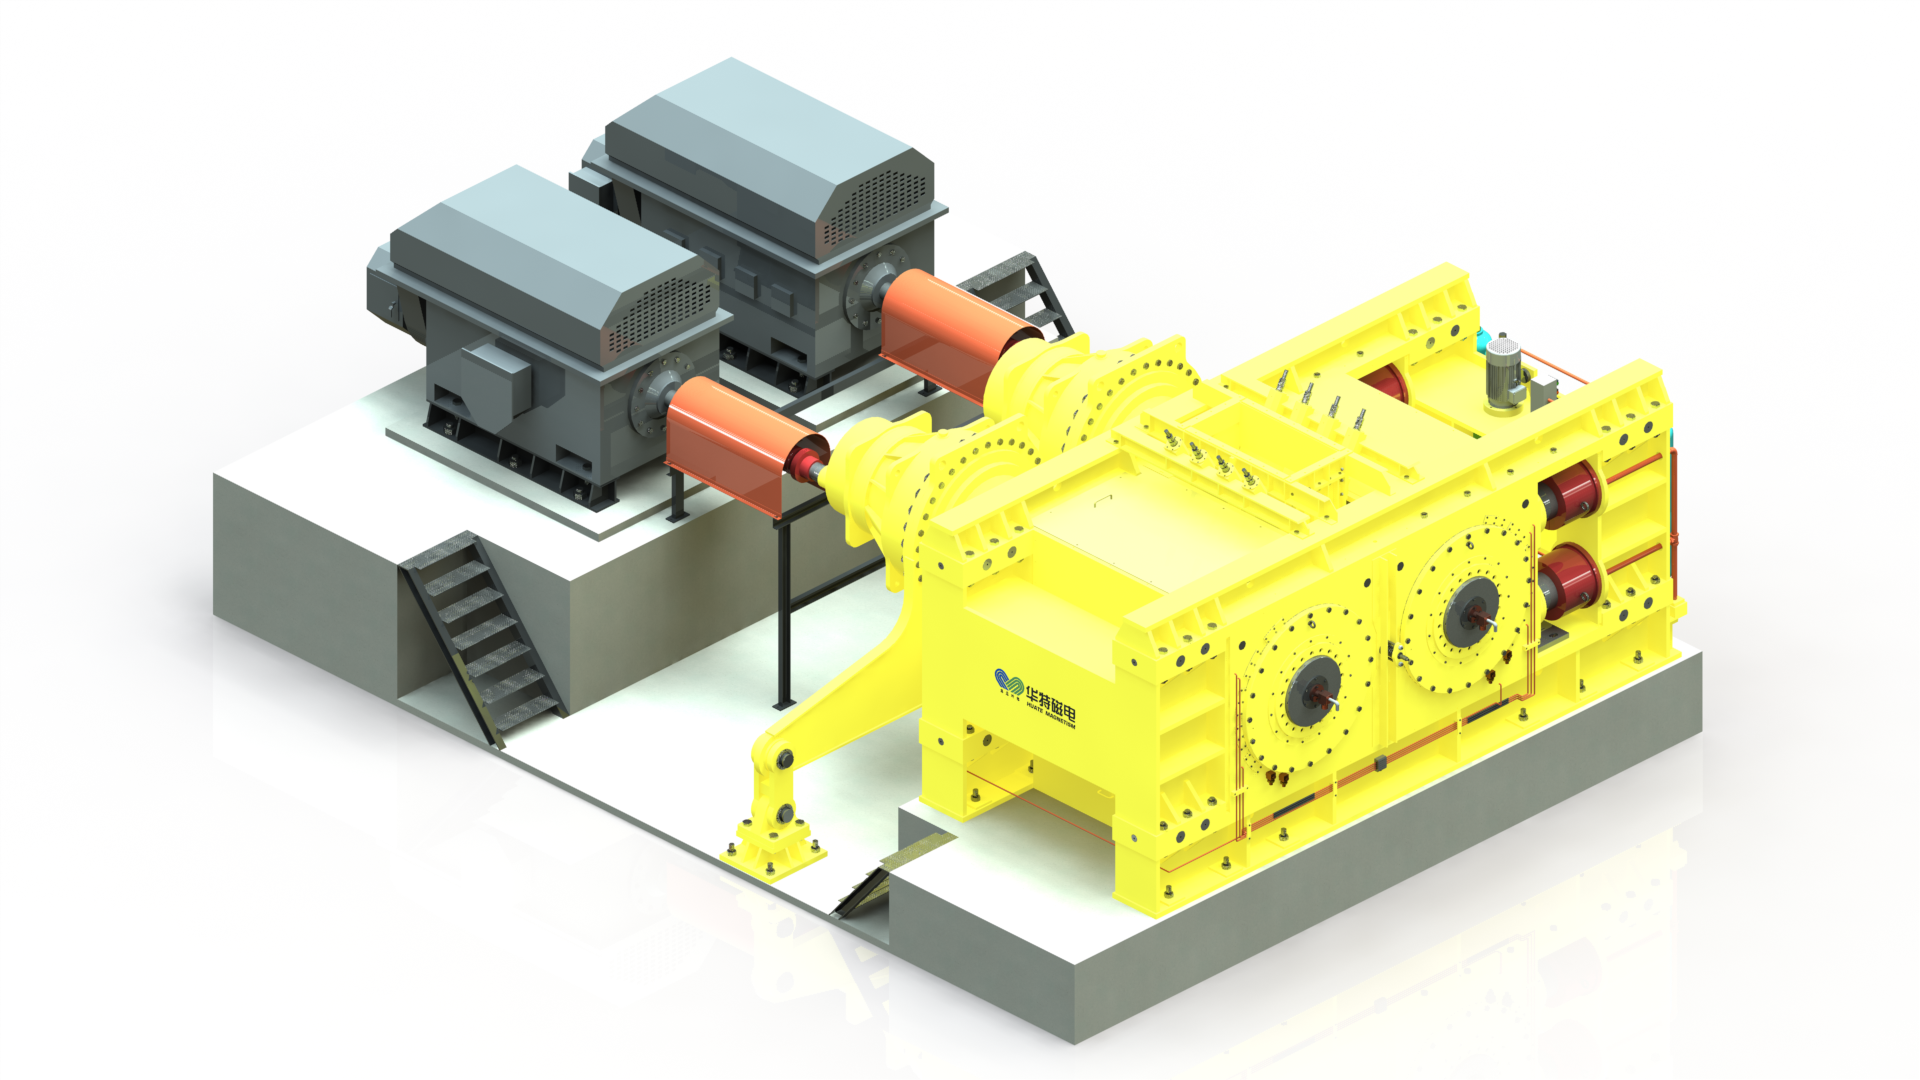
Den enkeldrivna högtrycksslipvalsen använder slipprincipen för materialaggregatextrudering. Den ena är en stationär vals och den andra en rörlig vals. De två valsarna roterar motsatt med samma hastighet. Materialet kommer in genom den övre matningsöppningen och mals genom extrudering med högt tryck i mellanrummet mellan de två valsarna och matas ut från botten.
Drivdel
Endast en motordrift behövs, kraften överförs från den stationära valsen till den rörliga valsen via växelsystemet, så att de två valsarna är helt synkroniserade utan glidfriktion. Allt arbete används för materialextrudering, och energiutnyttjandegraden är hög, vilket sparar 45 % el jämfört med konventionell högtrycksslipvals.
Tryckappliceringssystem
Det kombinerade mekaniska fjädertryckssystemet gör att den rörliga valsen undviker trycket flexibelt. När främmande järnpartiklar tränger in, reagerar fjädertryckssystemet direkt, vilket säkerställer att driftshastigheten är så hög som 95 %. Medan den traditionella högtrycksslipvalsen undviker trycket, måste hydrauloljan tömmas ut genom rörledningen för tryckavlastning. Åtgärden fördröjs, vilket kan orsaka skador på valsytan eller fel på hydraulsystemet.
Rullningsyta
Valsytan är svetsad med ett slitstarkt legeringssvetsmaterial, och hårdheten kan nå HRC58-65; trycket justeras automatiskt med materialet, vilket inte bara uppnår slipningsändamålet utan även skyddar valsytan; den rörliga valsen och den stationära valsen arbetar synkront utan glidfriktion. Därför är valsytans livslängd mycket högre än för konventionella högtrycksslipvalsar.
Huvudsakliga tekniska funktioner
■ Hög arbetseffektivitet. Jämfört med traditionell krossutrustning ökar bearbetningskapaciteten med 40–50 %. Bearbetningskapaciteten för PGM1040 kan nå cirka 50–100 t/h, med endast 90 kW effekt.
■ Låg energiförbrukning. Vid enkelvalsdrift behöver den bara en motor. Energiförbrukningen är mycket låg. Jämfört med traditionell dubbeldriven HPGR kan den minska energiförbrukningen med 20–30 %.
■ God slitstyrka. Med endast en motordrift är synkroniseringsprestandan för de två valsarna mycket god. Med slitstarka svetsade ytor har valsarna god slitstyrka och är lätta att underhålla.
■ Hög driftshastighet: ≥ 95 %. Med vetenskaplig design kan utrustningen trycksättas av högtrycksfjädergruppen. Arbetstrycket kan justeras automatiskt enligt fjädergruppens kompression. Det finns inga felpunkter.
■Hög automatisering och enkel justering. Utan hydraulsystemet är det låg felfrekvens.
■ Valsytan är svetsad med ett slitstarkt legeringssvetsmaterial med hög hårdhet och god slitstyrka. Trycket på fjädern kommer från materialets reaktionskraft, och trycket är alltid balanserat, vilket inte bara uppnår krossningsändamålet utan även skyddar valsytan. Den rörliga och den stationära valsen är i ingrepp och drivs av växelsystemet, och hastigheten är helt synkroniserad, vilket undviker glidfriktion mellan materialet och valsytan. Därför är livslängden mycket högre än för dubbeldrivna HPGR-rullar.
■Kompakt struktur och liten golvyta.